PENDAHULUAN
Konsumsi bahan bakar minyak (BBM) mengalami peningkatan dari tahun ke tahun. Di sisi lain, produksi minyak bumi menunjukkan tren yang cenderung menurun. Di Indonesia sendiri, konsumsi BBM pada tahun 2004 mencapai 61,7 juta
kilo liter dengan kemampuan produksi 44,8 juta kilo liter [1]. Ini mengakibatkan Indonesia membuang devisa mencapai 15 triliun rupiah setiap tahunnya. Oleh karena itu, sumber lain untuk dapat menghasilkan hidrokarbon setara fraksi bensin sangat diperlukan.
Katikaneni dan Subash Bhatia telah melakukan penelitian yang memberikan hasil bahwa minyak berbasis tumbuhtumbuhan dapat digunakan sebagai bahan baku pembuatan bahan bakar [2-3]. Oleh karena itu penggunaan minyak sawit sebagai salah satu sumber bahan baku pembuatan hidrokarbon fraksi bensin sangat mungkin untuk dilakukan. Pemilihan minyak sawit ini sendiri dikarenakan Indonesia diperkirakan akan menjadi produsen minyak sawit terbesar di dunia [4]. Selain itu, hasil pembakaran bahan bakar berbasis minyak sawit juga lebih ramah lingkungan dan tidak menimbulkan polusi yang berlebihan. Proses yang dapat diadopsi untuk pembuatan hidrokarbon setaraf fraksi bensin ini adalah proses perengkahan katalitik (catalytic cracking). Proses perengkahan katalitik ini telah digunakan oleh para peneliti lain untuk penelitian serupa. Reaksi perengkahan katalitik adalah suatu reaksi dimana terjadi pemutusan suatu molekul hidrokarbon yang besar menjadi molekul hidrokarbon yang lebih kecil dengan menggunakan katalis. Perengkahan ini dilakukan pada temperatur yang realtif lebih rendah jika dibandingkan dengan reaksi thermal cracking [5]. Katalis yang telah digunakan untuk melangsungkan reaksi ini adalah katalis sintetik H-ZSM-5 murni yang menghasilkan yield sebesar 49,3% [6].
Reaksi perengkahan ini biasanya dilakukan pada suhu yang tinggi, yaitu antara 300– 500°C. Pada suhu yang lebih rendah, katalis asam yang digunakan belum aktif, namun pada suhu yang lebih tinggi, katalis juga sudah tidak aktif. Suhu yang tinggi menyebabkan reaksi yang terjadi adalah perengkahan termal. Oleh sebab itu, pada penelitian ini digunakan temperatur reaksi sebesar 350–500°C, sehingga umpan minyak sawit sudah berada dalam fasa uapnya.
Optimasi hasil perengkahan dapat dilakukan dengan memodifikasi katalis yang digunakan. Katikaneni telah melaporkan bahwa penggunaan katalis hibrida (hybrid catalyst) akan menghasilkan
produk dengan yield yang lebih tinggi [7]. Katalis H-ZSM-5 murni akan menghasilkan produk gas yang besar karena keasamannya yang sangat tinggi. Hal ini disebabkan karena katalis ini mengandung asam Bronsted yang tinggi [8]. Maka dari itu, pada penelitian ini akan digunakan katalis hibrida H-ZSM-5/Alumina agar yield yang dihasilkan meningkat. Katalis Alumina berperan sebagai katalis perengkah utama karena katalis ini memiliki luas permukaan yang tinggi dan juga katalis ini merupakan katalis asam. Katalis untuk melakukan reaksi perengkahan haruslah katalis asam. Sedangkan katalis H-ZSM-5 digunakan untuk menambah keasaman dan menghasilkan yield hidrokarbon fraksi bensin yang lebih tinggi.
Kereaktifan minyak sawit terdapat pada gugus karbonil dan ikatan rangkapnya. Minyak ini akan mengalami reaksi polimerisasi pada ikatan rangkap dan reaksi polikondensasi pada gugus karbonil jika dilakukan pemanasan pada suhu tinggi. Maka pada penelitian ini, minyak sawit terlebih dahulu dipreparasi dengan dilakukan reaksi oksidasi, transesterifiksai, dan penambahan metanol sehingga kerja katalis untuk merengkah molekul minyak menjadi lebih baik. Penelitian ini bertujuan untuk mengetahui temperatur, komposisi katalis, dan jenis umpan yang optimum untuk mendapatkan hidrokarbon setaraf fraksi bensin.
BAHAN DAN METODE
Preparasi Katalis
Katalis hibrida H-ZSM-5/Alumina adalah suatu kombinasi komponen katalis yang kinerja katalitiknya saling mendukung, dimana keduanya hanya dicampur secara fisik saja. Komposisi H-ZSM-5 dalam katalis ini dibuat bervariasi dengan persentase beratnya dalam katalis sebesar 5%, 10%, 15%, dan 20%. H-ZSM-5 dan Alumina ditimbang dengan berat tertentu, sesuai dengan komposisi yang akan diuji. Masing-masing katalis tersebut ditimbang
agar memiliki total berat 3 gram. Maka untuk membuat katalis dengan kompsisi ZSM-5/Alumina sebesar 5%. dilakukan penimbangan terhadap Alumina seberat 2,85 gram dan katalis H-ZSM-5 seberat 0,15 gram. Begitu selanjutnya untuk komposisi katalis H-ZSM-5/Al<sub>2</sub>O<sub>3</sub> 10%, 15%, dan 20%. Setelah masing-masing katalis ditimbang sesuai dengan beratnya masing-masing, maka keduanya dicampur menggunakan cawan petri, dan kemudian sampai diaduk-aduk merata. Untuk selanjutnya penulisan katalis H-ZSM-5/Alumina akan disingkat menjadi Z/A.
Persiapan Umpan Minyak Sawit
Transesterifikasi. Proses transesterifikasi dilakukan untuk mendapatkan metil ester POME (Palm Oil Methyl Esther). Tujuan dari reaksi transesterifikasi ini adalah untuk memisahkan metil ester dari gliserin vang terdapat di dalam minyak berbahan dasar kelapa sawit (palm oil). Proses ini merupakan proses penggantian gugus alkoksi dari ester dengan alkohol lain. adalah dalam hal ini metanol. Perbandingan mol metanol dan mol minyak yang digunakan adalah 6:1. Katalis basa NaOH sebesar 0.8 % berat minvak digunakan untuk mempercepat reaksi. NaOH dicampur terlebih dahulu dengan metanol sebelum ditambahkan ke dalam minyak. Suhu reaksi pembuatan POME ini adalah 65 °C dan dilakukan selama 1 jam. Produk POME dan gliserin yang terbentuk kemudian dipisahkan.
Penambahan Metanol.
Penambahan metanol ini dilakukan untuk menyingkat jalur reaksi perengkahan. Metanol ditambahkan pada umpan dengan rasio mol metanol : mol minyak sebesar 5 : 1. Metanol langsung ditambahkan ke dalam reaktor setelah umpan minyak kelapa sawit diinjeksikan ke reaktor.
Reaksi Perengkahan Katalitik
Gambar 1. Fixed bed reactor
Minyak sawit yang digunakan adalah minyak goreng dengan merek Sania. Reaksi perengkahan dilakukan temperatur 350 - 500 ℃ dengan tekanan 1,5 atm dan WHSV 1,8 h<sup>-1</sup> untuk umpan POME dan 2.4 h<sup>-1</sup> untuk umpan minyak yang ditambah metanol. Katalis hibrida seberat gram disangga 3 menggunakan quartz wool pada dasar reaktor berbahan stainless steel SS-316 yang tahan terhadap bahan kimia dengan panjang 30 cm dan diameter dalam 1,9 cm. Gas nitrogen dengan laju alir 10 ml/min dialirkan ke dalam reaktor untuk mengeluarkan umpan vang telah dimasukkan ke reaktor dengan menggunakan syringe. Produk hasil reaksi ditampung dan didinginkan pada temperatur ruang sebab temperatur penampungan yang lebih rendah akan mengakibatkan memadatnya produk hasil reaksi.
Analisa Produk
Produk hasil reaksi kemudian dianalisa menggunakan kromatografi gas (Shimazu 9A dengan kromatogram Shimazu RC-26A) yang dilengkapi detektor FID dengan kolom yang digunakan adalah SE-30 dengan panjang 3 m. Temperatur kolom diprogram dari 40-130 °C dengan laju pemanasan 8 °C/min. Kromatogram yang dihasilkan kemudian dibandingkan dengan kromatogram dari bensin komersial untuk mengetahui fraksi bensin yang didapat. Selain itu juga digunakan FT-IR untuk mengetahui jenis ikatan yang terdapat di dalam produk.
HASIL DAN PEMBAHASAN
Pengaruh Temperatur
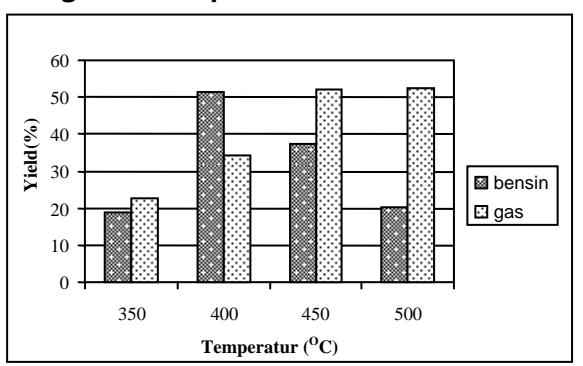
Gambar 2. Pengaruh temperatur terhadap yield hidrokarbon setaraf fraksi bensin
Pada reaksi peregkahan, temperatur reaksi memiliki pengaruh yang cukup signifikan. Temperatur 350°C menghasilkan yield bensin sebesar 18,9% dan temperatur optimum dicapai pada 400°C yang menghasilkan yield sebesar 51,3%. Yield bensin menunjukkan jumlah hidrokarbon setaraf fraksi bensin dalam produk hasil reaksi. Temperatur yang lebih tinggi mengahsilkan yield yang lebih kecil karena produk cair yang terbentuk lebih sedikit, dan menghasilkan produk gas yang lebih besar.
Reaksi perengkahan merupakan reaksi endotermis, sehingga jika temperatur yang digunakan terus dinaikkan, maka reaksi perengkahan akan terus terjadi. Hal ini mengakibatkan molekul yang terengkah menjadi sangat kecil, dan sangat memungkinkan produk yang didapatkan adalah produk gas. Pada temperatur tinggi, kinetika reaksi juga akan meningkat karena kinetika molekul juga tinggi. Difusi molekul dengan katalis juga akan meningkat pada temperatur yang tinggi. Namun, pada temperatur tinggi, kokas juga akan lebih cepat terbentuk. Kokas yang menutupi inti aktif katalis, akan mengakibatkan penurunan kereaktifan katalis, sehingga fungsi katalis tidak optimum. Maka dari itu temperatur reaksi optimum yang didapatkan dalam penelitian ini sebesar 400 °C, sebanding dengan penelitian yang telah dilakukan oleh Katikaneni [9].
Pengaruh Penambahan H-ZSM-5
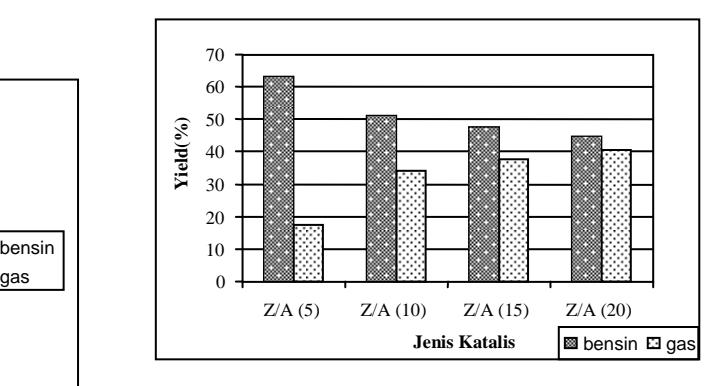
Gambar 3. Pengaruh penambahan H-ZSM-5 terhadap yield hidrokarbon setaraf fraksi bensin pada umpan POME
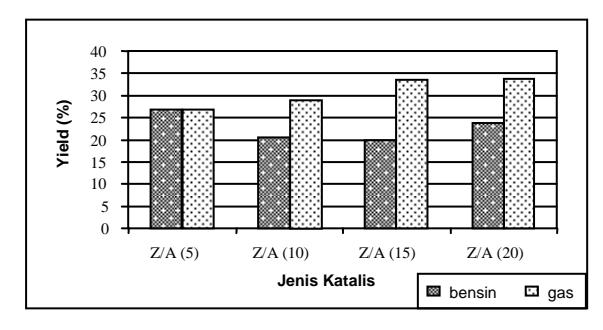
Gambar 4. Pengaruh penambahan H-ZSM-5 terhadap yield hidrokarbon setaraf fraksi bensin pada umpan minyak +metanol
Penambahan H-ZSM-5 pada komposisi katalis akan menyebabkan berkurangnya yield hidrokarbon fraksi bensin. Penambahan 5% katalis H-ZSM-5 pada Alumina menghasilkan yield bensin dari umpan POME yang paling tinggi yaitu sebesar 63,1% dan yield akan terus mengalami penurunan seiring dengan penambahan H-ZSM-5. Begitu pula dengan umpan minyak yang ditambah dengan metanol, komposisi katalis H-ZSM-5/Alumina 5% juga menghasilkan yield yang paling besar yaitu 26,8%. Untuk umpan POME, penambahan katalis H-ZSM-5 sebesar 5% menyebabkan penurunan yield yang sangat signifikan, sedangkan untuk umpan minyak + metanol, penambahan 5 % H-ZSM-5 tidak menurunkan yield dengan sangat signifikan.
Katalis sintetik H-ZSM-5 mengandung sisi asam Bronsted yang besar sehingga keasamannya tinggi. Meningkatnya keasaman dalam katalis ini menyebabkan kemampuan katalis untuk merengkah molekul minyak menjadi semakin tinggi. Katalis dengan keasaman yang tinggi lebih banyak menghasilkan produk gas. Grafik dalam Gambar 3 dan Gambar 4 juga membuktikan bahwa yield produk gas yang dihasilkan akan meningkat seiring dengan meningkatnya komposisi katalis H-ZSM-5.
H-ZSM-5 Penambahan berarti juga iumlah dari mengurangi Alumina. Berkurangnya Alumina ini menyebabkan pengurangan yang signifikan terhadap luas permukaan katalis. Dengan berkurangnya luas permukaan katalis maka inti aktif yang terdapat dalam katalis juga berkurang sehingga umpan yang terengkah oleh katalis Alumina, vang keasamannya di bawah H-ZSM-5, juga menjadi lebih sedikit.
Pengaruh Umpan
Dari Gambar 3 dan Gambar 4 dapat disimpulkan bahwa umpan POME menghasilkan produk hidrokarbon setaraf fraksi bensin yang lebih tinggi daripada umpan minyak + metanol. Umpan POME memiliki rantai molekul vang lebih pendek. vaitu sekitar <sup>1</sup>/<sub>3</sub> dari umpan minyak sawit murni. Oleh sebab itu, kerja katalis akan menjadi lebih ringan jika dibandingkan dengan umpan minyak. Hal menyebabkan umur katalis juga akan bertambah lama. Namun penambahan metanol vang langsung dilakukan di dalam reaktor ini lebih mempermudah jalur reaksi karena tidak perlu melakukan reaksi transesterifikasi secara terpisah. Maka dengan perbedaan vield sekitar 35%, penyingkatan ialur reaksi ini dapat dijadikan pertimbangan untuk memilih metode ini. Yield dari umpan minyak yang lebih sedikit disebabkan karena metanol tidak berperan secara optimal sebagai sumber alkil yang baik. Tidak adanya katalis NaOH juga dapat menyebabkan terjadinya hal ini.
Sedangkan untuk umpan minyak vang telah dioksidasi, didapatkan produk yang berwarna sangat kental dan hitam. Kemungkinan vang menyebabkan terjadinya hal ini adalah karena ikatan rangkap pada asam lemak vang terkandung dalam minyak sawit sedikit. Kandungan asam lemak yang terbanyak dalam minyak sawit adalah asam palmitat. asam stearat, serta asam linoleat dimana kandungan ikatan rangkapnya sedikit, sehingga oksigen menyerang gugus ester dari minyak yang adalah gugus polar. Pada suhu reaksi yang tinggi, ester dengan hidrogen alfa dapat bereaksi kondensasi diri. Produk intermediet yang dihasilkan adalah suatu ion enolat yang diikuti dengan eliminasi ROH. Jadi keseluruhannya merupakan reaksi substitusi nukleofilik. Kondensasi ini mirip dengan kondensasi aldol, namun kondensasi ester merupakan reaksi substitusi, sedangkan kondensasi aldol adalah reaksi adisi [10].
Kemungkinan lain yang menyebabkan hal ini terjadi jalah bahwa terjadi pembentukan gugus baru. Produk hasil reaksi mungkin adalah asam lemak dengan rantai yang lebih pendek (telah teriadi reaksi perengkahan), namun karena memiliki gugus yang asam yang baru, maka properti vang dimiliki juga berubah. Salah satu sifat yang berubah tersebut adalah titik beku yang tinggi, sehingga pada suhu ruang produk hasil reaksi memiliki fasa padat (seperti pada asam miristat, asam azealat, dll).
Analisa FT-IR
Tabel 1. Absorbansi berbagai ikatan pada POME dan produk hasil reaksi perengkahan
| Bilangan | Absorbansi | |||
|---|---|---|---|---|
| Jenis ikatan | Gelombang (cm-1) | POME | Produk | Bensin |
| C-H pada CH3 | 2843-2863 | 0,25 | 0,74 | 0,55 |
| C=O pada ester | 1735-1750 | 1,0 | 0,52 | - |
| RCH3 | 1450-1475 | 0,12 | 0,38 | 0,4 |
| RC(CH3)3 | 1235-1255 | 0,07 | 0,26 | - |
| RCH (CH3)2 | ~1170 | 0.114 | 0,3 | - |
Perbedaan absorbansi antara POME dan produk setelah reaksi perengkahan menunjukkan bahwa POME yang digunakan sebagai umpan reaksi perengkahan telah mengalami perubahan. Gugus ester yang terdapat dalam POME telah mengalami pemutusan, yang ditandai dengan berkurangnya absorbansi pada gugus ester tersebut. Terjadinya reaksi perengkahan juga ditandai dengan meningkatnya absorbansi pada ikatan RC(CH3)3dan RCH(CH3)2. Dengan semakin banyaknya rantai karbon yang putus, maka jumlah ikatan C(CH3)3 dan CH(CH3)2 akan semakin banyak dan ditandai dengan naiknya absorbansi.
KESIMPULAN
- 1. Konversi katalitik minyak sawit dengan menggunakan katalis H-ZSM-5/Alumina telah berhasil menghasilkan produk senyawa hidrokarbon setaraf bensin.
- 2. Pada hasil uji aktivitas katalis diperoleh temperatur optimum untuk reaksi perengkahan katalitik minyak kelapa sawit adalah 400 °C.
- 3. Katalis yang optimum adalah Z/A 5 %, dimana yield yang diperoleh untuk umpan POME adalah 63,1 % dan umpan minyak metanol adalah 26,8 %.
- 4. Jenis umpan yang menghasilkan yield bensin yang tingi adalah POME (Palm Oil Methyl Ester). Penambahan metanol secara langsung ke dalam reaktor terbukti tetap dapat
menghasilkan hodrokarbon setaraf fraksi bensin, sehingga jalur reaksi ini juga dapat dipertimbangkan sebagai alternatif pembuatan hidrokarbon setaraf fraksi bensin.
DAFTAR PUSTAKA
- 1. Andi, N. A. S. 2006. Mengenal Lebih Dekat Biodiesel Jarak Pagar. PT. Agromedia Pustaka, Depok.
- 2. Katikaneni, S. P. R., Adjaya, J. D., Bakhshi N. N. 1995. Performance of Aluminophosphate Molecular Sieve Catalysts for Production of Hydrocarbons from Wood-Derived and Vegetable Oils. Energy Fuels. 9: 1065- 1078.
- 3. Bhatia, S., Noor A.M., Zabidi and Twaiq F. 1999. Catalytic Conversion of Palm Oil to Hydrocarbon Performance of Various Zeolit Catalyst. Industrial and Engineering Chemichal Research. 38: 3230-3237.
- 4. Syarief, E. 2004. Melawan Ketergantungan pada Minyak Bumi. Insist Press, Yogyakarta.
- 5. Yuriagada, Prasad S, Hu Y. L., Bakhshi N. N. 1986. Effect of Hydrothermal Treatment of HZSM-5 Catalyst on Its Performance for Conversion of Canola and Mustard Oils to Hydrocarbons. Ind. and Eng. Che. Production Research. 25: 251-257.
- 6. Setiadi. 2005. Oksidatif Dehidrogenasi Etana menjadi Etilen Menggunakan B2O3: Pengaruh Kandungan Boron Oksida. Prosiding Simposium dan Kongres Masyarakat Katalis Indonesia. Jakarta.
- 7. Katikaneni, S. P. R., Adjaye, J. D., Bakhshi N. R. 1995. Studies on the Catalytic Conversion of Canola Oil to Hydrocarbons: Influence of Hybrid Catalyst and Steam. Energy Fuels. 9: 599-609.
- 8. Katikaneni, S. P. R., Adjaye, J. D., Idem, R. O., Bakhshi N. R. 1996. Catalytic Conversion of Canola Oil over
- Potassium-Impregnated HZSM-5 Catalysts: C2-C4 Olefin Production and Model Reaction Studies. Industrial and Engineering Chemichal Research. 35: 3332-3346.
- 9. Katikaneni, S. P. R., Idem O. R., Narendra N. B. 1997. Catalytic Conversion of Canola Oil to Fuels and Chemical: Roles of Catalyst Acidity, Basicity and Shape Selectivity on Product Distribution. Fuel Processing Technology. Elsevier. 51: 101-125.
- 10. Fesseden, R. J. and Joan S. F. 1981. Organic Chemistry. USA: Wadsworth Asian Student Edition.